


LFT-G®PP LGF60 ロングガラス強化ポリプロピレン複合材
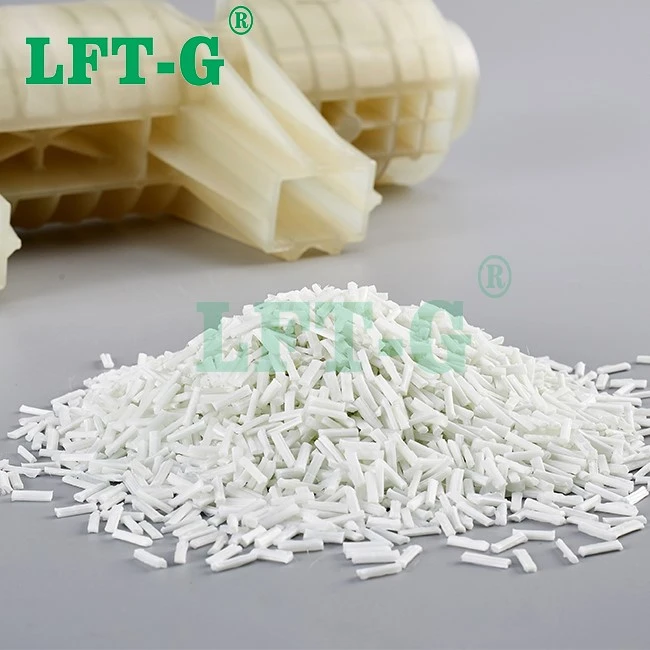
LFT-G®PP LGF60 は、60% 長ガラス繊維-で強化されたポリプロピレン コンパウンドで、優れた剛性、強度、寸法安定性を実現するように設計されています。繊維の充填量が高いため、曲げ弾性率と 162 度の熱たわみ温度が実現され、自動車、産業、民生用途の構造コンポーネントの理想的な軽量金属代替品となります。
ポリプロピレン マトリックスは優れた耐薬品性とほぼゼロの吸湿性を備え、湿気が多く化学的に攻撃的な環境でも信頼性の高いパフォーマンスを保証します。{0}
PP LGF60を選ぶ理由?

LFT-G®PP LGF60 は、ポリプロピレンの費用対効果と耐薬品性を、ガラス長繊維強化材の機械的性能と組み合わせています。-短ガラス PP と比較して、著しく高い剛性、衝撃強度、耐クリープ性を備えています。低密度で繊維含有量が高いため、優れた剛性対重量比を実現しながら、複雑な射出成形部品の良好な流動性を維持します。-
高い剛性と強度
PP LGF60 は長ガラス繊維強化材を使用し、優れた剛性と耐荷重性能を実現します。-
優れた耐熱性
PP LGF60 は強力な熱安定性を備えており、高温環境でも機械的性能を維持できます。-
軽量でコスト効率が高い-
PP LGF60 は、強度を犠牲にすることなく部品の重量を軽減する、低密度、高性能のソリューションを提供します。{{1}コスト効率の高いポリプロピレンベースと効率的な射出成形プロセス。-
技術データシート – LFT-G®PP LGF60
アプリケーション
自動車のアンダーボンネット部品
LFT-G®PP LGF60 は、軽量で金属のような剛性を実現し、バッテリー トレイ、シート フレーム、フロントエンド モジュールに最適です。{{2}また、ボンネット内の熱にも耐え、標準的な熱可塑性プラスチックによく見られる変形を防ぎます。-


産業機械・装置
ポンプ ハウジング、バルブ本体、薬品ラックは、腐食やクリープの影響を受けることがよくあります。 LFT-G®PP LGF60 は酸、アルカリ、湿気に耐性を持ち、荷重下でも寸法安定性を維持します。-過酷な環境での耐用年数を延ばします。
家庭用および電化製品
薄壁、複雑なリブ、耐熱性は、家電製品や工具のハウジングにとって非常に重要です。 LFT-G®PP LGF60 は複雑な金型に容易に流れ込み、剛性を固定するため、エンジニアリング プラスチックのコストをかけずに耐久性を実現します。

射出成形 – クイックリファレンス


この加工ガイドは、LFT 長繊維強化熱可塑性プラスチック用に特別に開発されました。すべてのパラメータは低せん断加工用に最適化されており、繊維長を維持し、機械的性能を最大化します。
18:1 ~ 22:1 の L/D 比の計量スクリューと、大きなオープン ノズルおよびフリーフロー 逆止弁を組み合わせることで、射出中のファイバーの破損を最小限に抑えます。適切な機器を選択すると、繊維長の分布が維持され、一貫した部品強度が保証されます。
LFT-G®PP LGF60 は、推奨加工範囲内で良好な溶融安定性を示します。適切な金型温度により表面品質が向上し、残留応力が最小限に抑えられます。材料の劣化やノズルの詰まりを防ぐために、シャットダウンする前に未充填の PP でパージしてください。
- 予備乾燥:80 ~ 90 度で 2 ~ 4 時間 (乾燥剤付き乾燥機を推奨)
- 溶融温度:210~250度
- 金型温度:38~69度
- 射出圧力:69~103MPa
- ネジの長さ/奥行き:18:1~22:1、測光式
注記:ファイバーの長さを保つために、大きな開いたノズルとフリーフロー逆止弁を使用してください。シャットダウン前に未充填の PP でパージしてください。 260 度を超える過剰な滞留時間を避けてください。
よくある質問
Q: LFT-Gですか®PP LGF60 は高温用途に適していますか?-
A: はい。 1.8 MPa で熱たわみ温度が 162 度の場合、LFT-G®PP LGF60 は、自動車、産業機械、電化製品の内部環境での継続的な使用に耐えることができます。{1}断続的な負荷では、最大 180 度の短期間の偏位が許容されます。-
Q: LFT-G はどのように機能しますか®PP LGF60 はガラス短繊維強化 PP と比較しますか?
A: LFT-G®PP LGF60 は、大幅に高い剛性 (曲げ弾性率 11,536 MPa 対、短ガラス PP の約 5,000 MPa)、衝撃強度 (47 kJ/m² 対 約 15 kJ/m²)、および耐クリープ性を実現します。長いガラス繊維ネットワークは、持続的な応力下で優れた荷重伝達と寸法安定性を実現します。
Q: LFT-G に推奨される処理方法は何ですか?®PPLGF60?
A: 低圧縮スクリュー(18:1-22:1 L/D)とフリーフロー逆止弁を備えた標準の射出成形機を使用してください。- 80〜90度で2〜4時間予備乾燥します。推奨される溶融温度は 210 ~ 250 度、金型温度は 38 ~ 69 度です。シャットダウン前に未充填の PP でパージしてください。
接触: エミリー
電子メール:sale04@lfrtplastic.com
WhatsApp / モバイル:+86 188 5034 4811
人気ラベル: lft-g pp ガラス繊維充填アンチクリープ顆粒、中国、メーカー、サプライヤー、工場、購入、カスタマイズ


